Introducción
Si eliges un método de unión incorrecto, estarás provocando una futura fuga. Si eliges bien, el sistema nunca necesitará mantenimiento. He visto un Una sola unión mal soldada con disolvente puede provocar una inundación en una sala de máquinas Y he visto conexiones roscadas que han aguantado 20 años sin una sola gota. ¿Cuál es la diferencia? Saber qué método utilizar —y conocer los detalles que importan durante la instalación—.
Al leer la siguiente guía, podrás conocer los métodos de unión de tuberías de PVC —como la soldadura con disolvente, las uniones roscadas y las uniones con bridas— así como las aplicaciones adecuadas para cada método.
Uniones soldadas con disolvente: la unión permanente
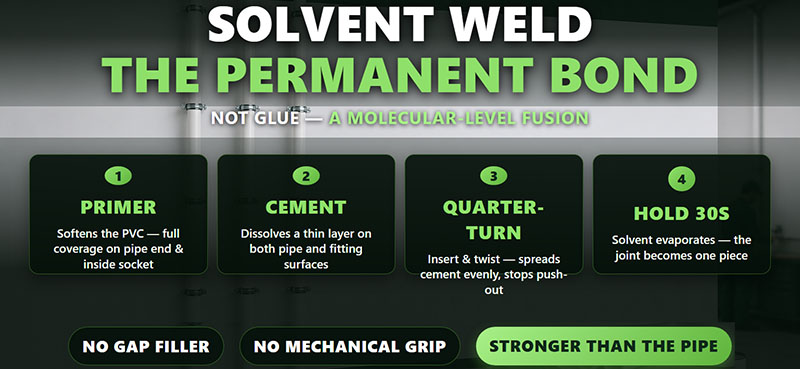
La soldadura con disolvente no es pegamento. Dejemos eso claro desde el principio. El cemento y la imprimación fusionar químicamente el tubo y el accesorio a nivel molecular — la unión se convierte, literalmente, en una sola pieza de PVC. Una unión soldada con disolvente realizada correctamente es más resistente que la propia tubería, razón por la cual este método predomina en los sistemas de presión, desde el agua potable hasta el procesamiento químico.
Cómo funciona: la imprimación ablanda la superficie del PVC y, a continuación, el cemento disolvente disuelve una fina capa tanto en la tubería como en el accesorio. Al unirlos, el material disuelto se mezcla y se endurece a medida que el disolvente se evapora. Sin relleno de huecos. Sin agarre mecánico. Pura fusión.
La técnica es más importante de lo que la mayoría de los instaladores creen. Aplica la imprimación con generosidad — No basta con dar un toque rápido. Es necesario cubrir por completo el extremo del tubo y el interior del manguito del accesorio. A continuación, se aplica cemento en ambas superficies: una capa media en el tubo y una capa fina en el interior del accesorio. Se inserta con un giro de un cuarto de vuelta y mantén la posición durante 30 segundos. Ese giro es imprescindible: distribuye el cemento de manera uniforme y evita que se salga. Si te lo saltas, te estás arriesgando.
Tiempos de curado: la temperatura lo cambia todo
Aquí es donde la mayoría de las obras cometen un error. La gente considera que el tiempo de fraguado es una cifra fija. Pero no lo es. La temperatura es la variable principal.
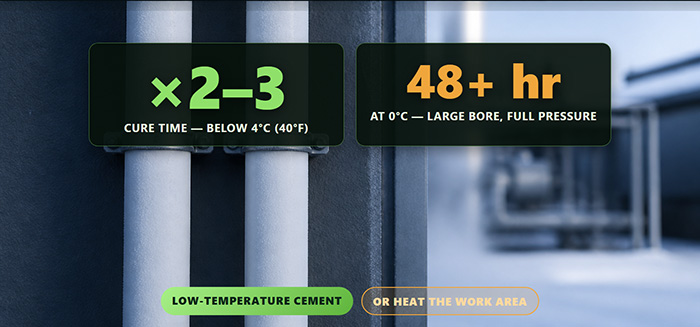
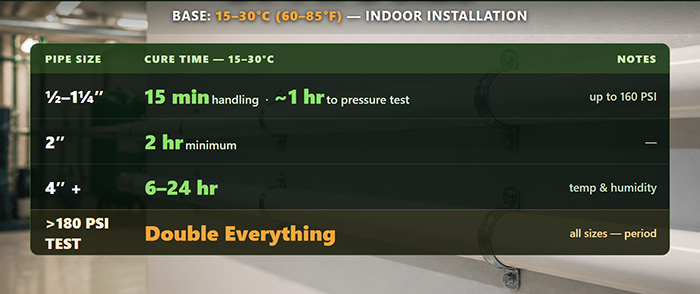
Para tubos de entre ½” y 1¼” a una temperatura de entre 15 y 30 °C (60-85 °F), el valor es de 15 minutos de tiempo de curado antes de manipularlo y de forma aproximada 1 hora antes de la prueba de presión hasta 160 PSI. Si pasamos a una tubería de 2″, eso se convierte en 2 horas como mínimo. ¿A partir de 4″? Necesitas De 6 a 24 horas dependiendo de la temperatura y la humedad. Y si realizas pruebas por encima de los 180 PSI, duplicar todos los tiempos de curado. Y punto.
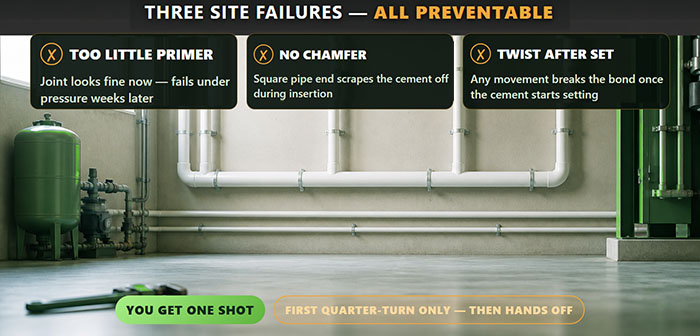
Errores habituales que he observado en la obra: utilizar muy poca pasta de sellado (la unión parece estar bien, pero falla bajo presión unas semanas más tarde), no biselar el extremo del tubo (esto raspa el cemento al insertarlo) y el clásico: girar el accesorio tras el cuarto de vuelta inicial. Una vez que el cemento empieza a fraguar, Cualquier movimiento rompe el vínculo. Solo tienes una oportunidad.
Normas ASTM para sistemas de soldadura con disolvente
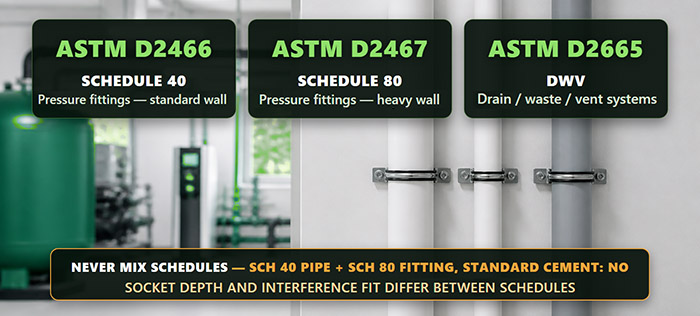
Los accesorios de PVC de SAM-UK para soldadura con disolvente cumplen con ASTM D2466 (Schedule 40) y ASTM D2467 (Schedule 80). Para aplicaciones de drenaje, ASTM D2665 regula los sistemas DWV. Asegúrate siempre de que coincidan los tipos de tubería y los accesorios — Nunca suelde con disolvente tuberías Sch 40 a accesorios Sch 80. con cemento estándar. La profundidad del casquillo y el ajuste a presión varían.
Uniones roscadas: funcionales, pero complicadas
Las uniones roscadas te ofrecen algo que las uniones con adhesivo no: la capacidad de desmontar. Esto es importante para las conexiones de válvulas, las conexiones de equipos y cualquier punto en el que sea probable que se realicen trabajos de mantenimiento en el futuro. Pero hay una contrapartida, y es significativa.
Regla número uno: roscar únicamente tubos de tipo Schedule 80. Nunca roscar tubos de tipo Schedule 40. El roscado reduce el espesor de la pared. El PVC Schedule 40 carece del material necesario para una profundidad de rosca segura: la pared restante es demasiado fina y se agrietará bajo presión. De hecho, las normas del sector establecen un Reducción de la presión del 50% a una tubería roscada Schedule 80 para tener en cuenta la reducción del espesor de la pared. Una tubería Sch 80 sin roscar, con una presión nominal de 200 PSI, se reduce a 100 PSI cuando está roscado. Piénsalo bien.

Sellador: ¿cinta, pasta o ambas cosas?
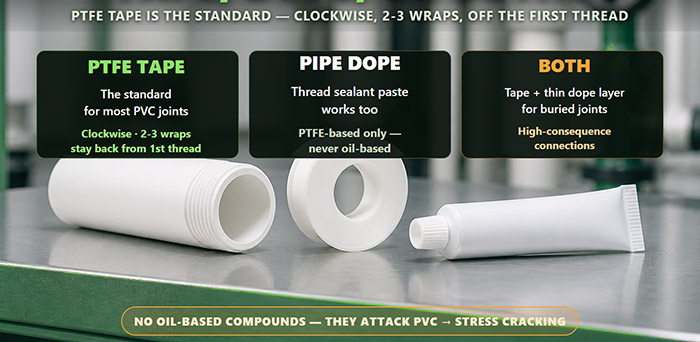
El debate se caldea en los foros de empleo. Esta es la respuesta práctica: La cinta de PTFE es el material estándar para la mayoría de las uniones roscadas de PVC. Enróllalo en el sentido de las agujas del reloj (mirando el extremo macho), 2-3 vueltas, cubriendo las roscas pero sin llegar a la primera rosca; el material que se introduzca en el interior del tubo puede contaminar el sistema.
La pasta selladora para tuberías (pasta selladora de roscas) también funciona, y algunos instaladores confían plenamente en ella cinta adhesiva y una fina capa de barniz sobre la cinta para uniones enterradas o de alto riesgo. La clave con cualquier sellador para roscas de PVC es: Nunca utilices compuestos a base de aceite.. Con el tiempo, pueden atacar el PVC y provocar grietas por tensión. Utiliza Únicamente selladores a base de PTFE compatibles con plásticos.
Par de apriete: aprieta a mano y luego deja de apretar
Aquí es donde el plástico y el metal difieren por completo. Las roscas metálicas se pueden apretar con fuerza. ¿Y las roscas de PVC? Aprieta a mano y da entre 1 y 2 vueltas con una llave de correa; nada más. Apretar en exceso es la causa principal de las averías en las roscas de PVC. Las roscas cónicas crean un efecto de cuña; si aprietas con demasiada fuerza, acabarás partir el racor hembra por la base de la rosca. Es posible que la grieta no se aprecie hasta que el sistema se presurice o pase por varios ciclos térmicos.
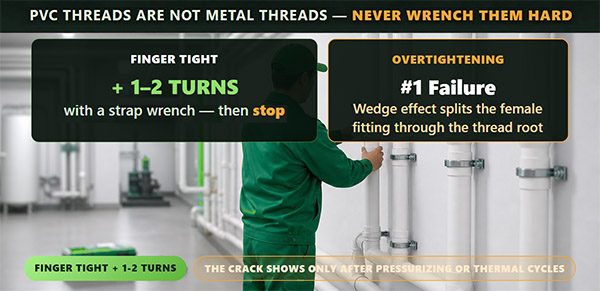
A continuación se ofrece una tabla de valores de par de apriete para los accesorios roscados de PVC Sch 80:
- ½” de diámetro: 7-10 ft-lbs — más o menos lo que se puede conseguir con una sola mano usando una llave pequeña
- ¾” de diámetro: 10-14 ft-lbs
- 1″ de diámetro: 14-18 ft-lbs
- 1½” de diámetro: 20-25 ft-lbs
- 2″ de diámetro: 25-35 ft-lbs
Si estás utilizando una llave de tubos con una barra de extensión, ya te has pasado de la raya. Utiliza una llave de correa.
Uniones con bridas — Para conexiones de equipos
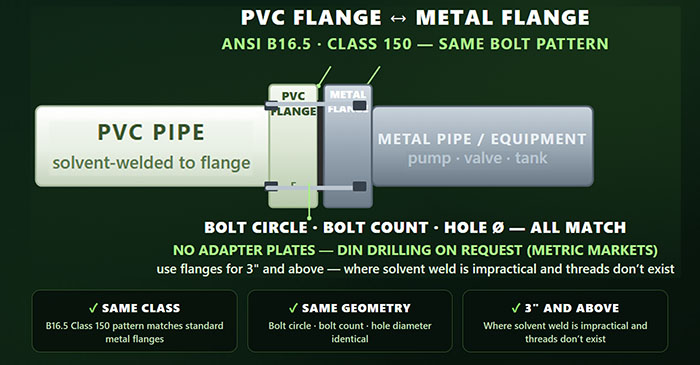
Las uniones con bridas son la mejor opción cuando necesitas conectar tubos de PVC a bombas, válvulas, depósitos o tuberías metálicas. También son la opción más adecuada para diámetros mayores (3″ y superiores), en los que la soldadura con disolvente resulta poco práctica y no existen conexiones roscadas.
Bridas de PVC SAM-UK sigue las Disposición de los pernos según la norma ANSI B16.5, clase 150, lo que significa que son compatibles con bridas metálicas estándar de la misma clase. El círculo de pernos, el número de pernos y el diámetro de los orificios para los pernos coinciden — no se necesitan placas adaptadoras. Para los mercados que utilizan el sistema métrico, se ofrecen orificios de perforación compatibles con la norma DIN bajo pedido.
Selección de juntas: EPDM frente a FKM
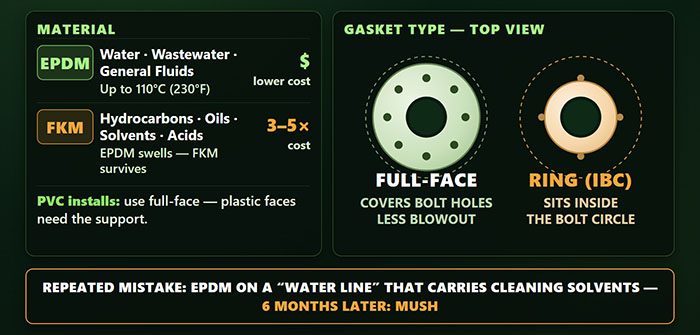
Esta decisión pilla por sorpresa a un número sorprendente de prescriptores. EPDM (monómero de etileno, propileno y dieno) Es el estándar para el agua, las aguas residuales y la mayoría de los fluidos industriales en general. Soporta temperaturas de hasta 110 °C (230 °F) y es más económico.
Pero si tu sistema incluye hidrocarburos, aceites, disolventes o ácidos concentrados, el EPDM se hincha y se deteriora. Necesitas Juntas de FKM (Viton®). Cuestan entre tres y cinco veces más, pero resisten entornos químicos que destruirían el EPDM en cuestión de horas. El error que veo repetirse una y otra vez: especificar juntas de EPDM para una “tubería de agua” por la que circulan periódicamente disolventes de limpieza. Seis meses después, las juntas están hechas papilla.
Juntas de cara completa frente a juntas de anillo: Las juntas de cara completa cubren toda la superficie de la brida, incluidos los orificios de los pernos; son más fácil de alinear y menos propenso a reventarse. Las juntas anulares (IBC — dentro del círculo de pernos) se colocan dentro del patrón de pernos. Utiliza juntas de cara completa para la mayoría de las instalaciones de PVC; la superficie de la brida de plástico necesita un apoyo distribuido.
Par de apriete de los pernos y secuencia de apriete
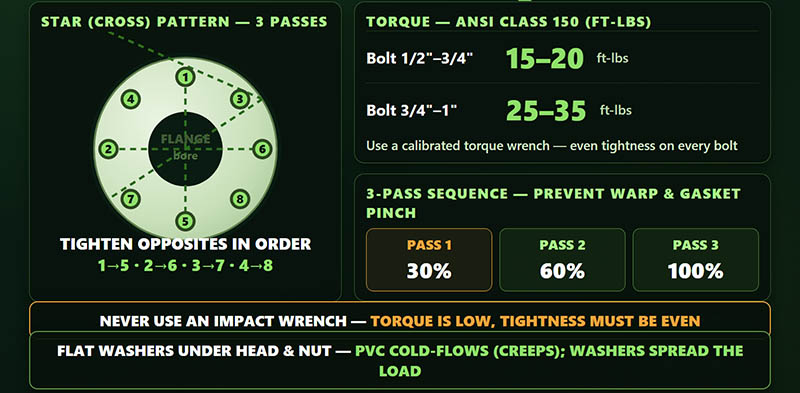
Nunca utilices una llave de impacto en bridas de PVC. Los valores de par son bajos y el apriete de los tornillos debe ser uniforme. Sigue las instrucciones de Secuencia de apriete en forma de estrella (cruz) en 3 pasadas: la primera hasta alcanzar el 30% del par de apriete objetivo, la segunda hasta el 60% y la tercera hasta el par máximo. De este modo se evita que la brida se deforme y que la junta quede aprisionada.
Valores típicos de par de apriete de los pernos para bridas de PVC ANSI 150: 15-20 ft-lbs para pernos de ½” a ¾”, 25-35 ft-lbs para pernos de ¾” a 1”. Utiliza una llave dinamométrica calibrada. Y una cosa más: — arandelas planas tanto debajo de la cabeza del tornillo como de la tuerca. Las superficies de las bridas de PVC sufren flujo en frío (fluencia) bajo una carga puntual. Las arandelas planas reparten la carga y evitan que la cabeza del perno se hunda en el plástico con el paso del tiempo
Acoplamientos mecánicos: la alternativa flexible
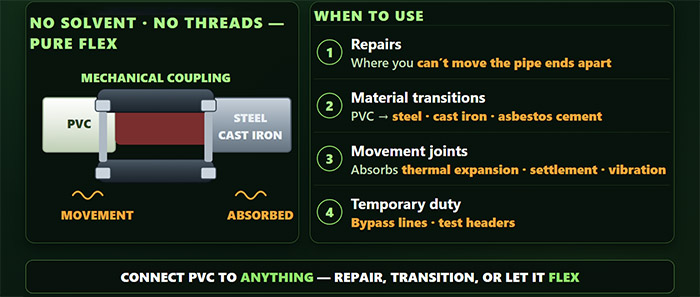
Los acoplamientos mecánicos (también denominados acoplamientos de compresión o acoplamientos de reparación) se sujetan al exterior de la tubería mediante una junta de goma y una carcasa metálica. No constituyen una unión permanente por fusión, y esa es precisamente su ventaja.
Cuándo utilizar acoplamientos mecánicos:
- Reparar situaciones en las que no se puedan separar los extremos de los tubos
- Unión del PVC con otros materiales (acero, hierro fundido, fibrocemento)
- Articulaciones que deben absorber la dilatación térmica, el asentamiento del terreno o las vibraciones
- Derivaciones temporales o colectores de prueba
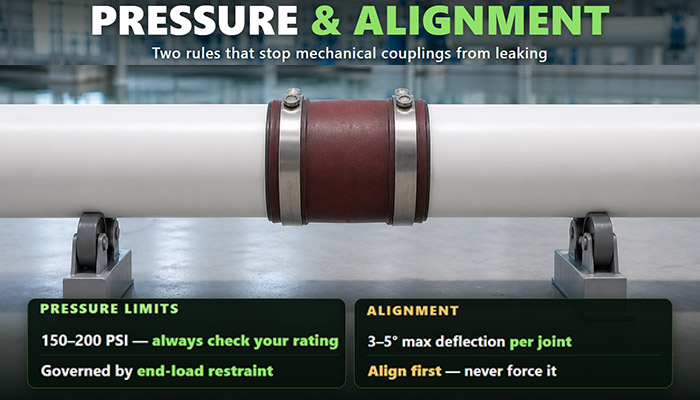
Límites de presión: Los acoplamientos mecánicos estándar para PVC suelen tener una capacidad nominal de 150-200 PSI, pero comprueba siempre los datos técnicos del fabricante para la combinación concreta de acoplamiento y material de la tubería. La presión nominal del acoplamiento suele venir determinada por su capacidad de sujeción de la carga en el extremo — Sin bloques de empuje ni tirantes, la presión interna separará los tubos.
La alineación es fundamental. Los acoplamientos mecánicos admiten desviación angular mínima (normalmente entre 3 y 5° por junta), pero si utilizas esa desviación para forzar la unión de tuberías desalineadas, estás acumulando tensión que, con el tiempo, provocará una fuga. Primero, alinea las tuberías y, a continuación, instala el acoplamiento.
Matriz conjunta de selección de métodos
| Factor | Soldadura con disolvente | Roscado | Con brida | Acoplamiento mecánico |
|---|---|---|---|---|
| Permanente/En buen estado de funcionamiento | Permanente: no se puede desmontar | Se puede reparar — se puede desenroscar | Se puede reparar: desatornillar y retirar | Se puede reparar: retirar la carcasa |
| Presión nominal | Capacidad nominal total de la tubería (la unión es más resistente que la tubería) | Tubo de tipo 50% (el roscado reduce el espesor de la pared) | Capacidad nominal total de la tubería (brida adaptada a la clase de la tubería) | Entre 150 y 200 PSI, normalmente (consulta al fabricante) |
| Rango de diámetros | De ½” a 12″ (para tamaños superiores se necesita equipo especial) | De ½” a 2″ (solo Sch 80; los de mayor diámetro rara vez tienen rosca) | De 2″ a 24″+ | De ½” a 24″+ (cualquier diámetro con el acoplamiento adecuado) |
| Habilidades requeridas | Moderado — depende de la técnica | Bajo, pero el control del par es fundamental | Moderado: par de apriete y secuencia correctos de los pernos | Bajo: solo alineación y llave dinamométrica |
| Riesgo de fugas a lo largo del tiempo | Muy bajo si se instala correctamente | Moderado (los ciclos térmicos aflojan las roscas) | Muy bajo (puede ser necesario cambiar la junta) | Bajo (la junta está desgastada, pero se puede sustituir) |
| Las mejores aplicaciones | Tuberías de presión enterradas, tuberías de proceso, instalaciones de fontanería | Conexiones de válvulas, puertos para instrumentos, colectores pequeños | Conexiones de bombas, boquillas de depósitos, válvulas de gran tamaño | Reparaciones, transiciones de materiales, juntas de dilatación |
Preguntas frecuentes
¿Puedo unir PVC y CPVC mediante soldadura con disolvente?
No. El PVC y el CPVC tienen composiciones químicas y temperaturas de ablandamiento diferentes. El cemento de disolvente para PVC no fusiona correctamente el CPVC, y viceversa. Utiliza un cemento de transición específicamente homologado para la unión de PVC a CPVC uniones, o mejor aún: utiliza un acoplamiento mecánico o una conexión con bridas. El riesgo no compensa el atajo.
¿Por qué ha empezado a gotear mi unión roscada de PVC al cabo de 6 meses?
Tres posibles causas: apretar en exceso durante la instalación (la grieta tardó en extenderse), ciclos térmicos (los ciclos de calor y frío aflojaron las roscas), o sellador incorrecto (los compuestos a base de aceite atacan el PVC). Si la fuga se produce en una unión roscada de una tubería de agua caliente, lo más probable es que la causa sea el ciclo térmico — cambiar a CPVC o a conexiones con bridas.
¿Cuál es el tiempo mínimo de curado antes de realizar una prueba de presión en una unión soldada con disolvente de 4″?
A 21 °C (70 °F) y por debajo de 160 PSI: un mínimo de 6 horas. A 10 °C (50 °F): un mínimo de 12 horas. Por debajo de 4 °C (40 °F): un mínimo de 24 horas. Por encima de 160 PSI, hay que duplicar estos tiempos. En el caso de los sistemas críticos, esperar 24 horas, independientemente de la temperatura, es una medida de seguridad que no cuesta nada.
¿Las bridas de PVC necesitan una junta en ambos lados?
No: una junta entre las caras de las bridas. La junta se coloca entre las superficies salientes de las dos bridas de acoplamiento. Si se utilizan dos juntas (una a cada lado), es casi seguro que se producirán fugas, ya que no hay forma de lograr una compresión uniforme. Elige el material de la junta en función del fluido: EPDM para agua, FKM para productos químicos e hidrocarburos.
¿Puedo utilizar acoplamientos mecánicos en tuberías de PVC enterradas?
Sí, pero con algunas salvedades. Utilice carcasa y herrajes de acero inoxidable (acero inoxidable 304 o 316 — el acero al carbono se corroe). El acoplamiento debe estar homologado para su uso bajo tierra con una junta envolvente completa. Y lo más importante, Es fundamental controlar el empuje — sin ello, la presión interna separará las tuberías por la junta de acoplamiento. Utilice tirantes, bloques de empuje o acoplamientos de junta restringida.
Acerca de SAM-UK
SAM-UK es un profesional Más de 20 años fabricante de perfiles de vinilo para la construcción y PVC , CPVC , PPH , PPR , PP tuberías y accesorios de tubería, válvulas, grifos, etc. Poseemos los certificados de SGS\SONCAP\ISO9001\CE\NSF,apoyar la personalización de color / tamaño. Bienvenido a consultar por Catálogo y Producto. puede ponerse en contacto con nosotros por correo electrónico [email protected]