Introducción del artículo
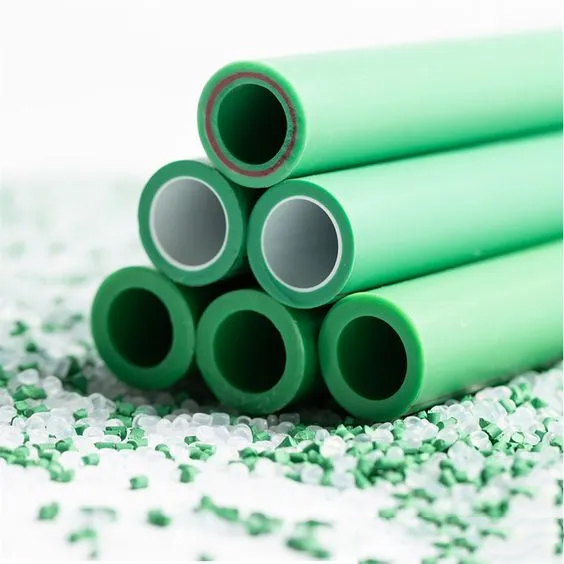
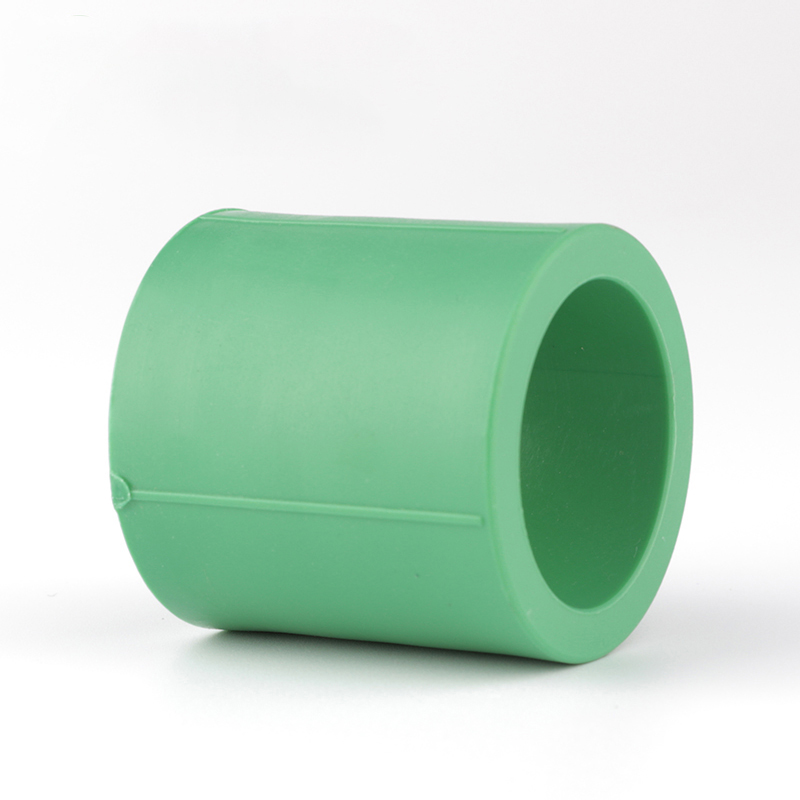
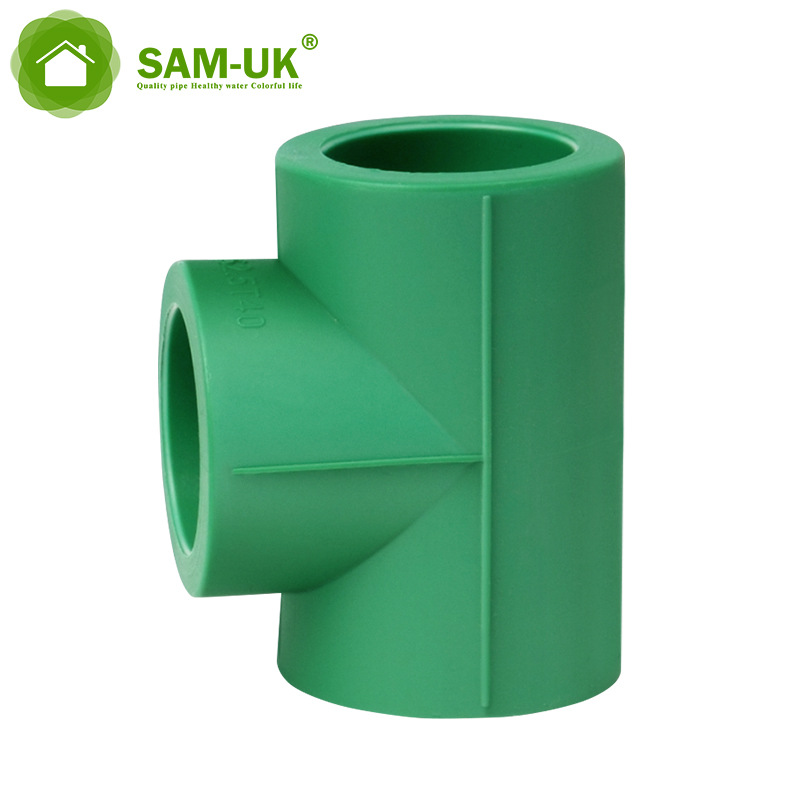
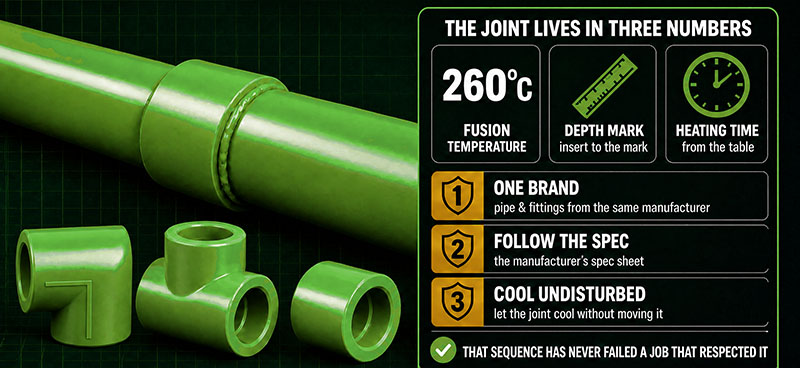
El tubo de PPR se une por calor — fusión por socket a 260°C ± 10°C — y los dos números que deciden si una unión se mantiene son la profundidad de inserción y el tiempo de calentamiento.. Consigue la profundidad correcta y el tubo se ajusta completamente en el socket; consigue el tiempo correcto y la fusión está completa pero no sobrecalentada. Esta guía cubre la tabla de profundidad/tiempo para 16mm a 110mm, el proceso de conexión en 7 pasos, y la única regla que previene la mayoría de los fallos: combina tubos y accesorios del mismo fabricante, y sigue su hoja de especificaciones..
Precauciones de uso
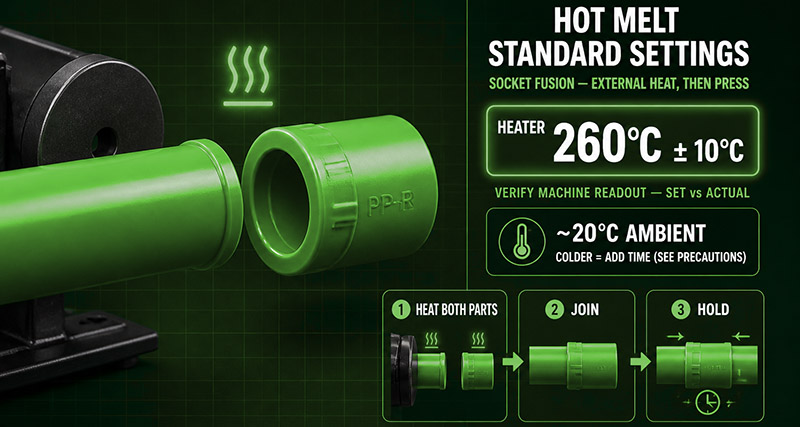
Limpia el extremo del tubo y el socket del accesorio antes de calentar. — aceite, polvo o humedad en la unión es una fuga esperando a suceder. Corta el tubo de manera recta (un cortador de tubos, no una sierra), y verifica que el extremo del tubo alcance la profundidad total del socket cuando se ajuste en seco — si se encuentra con resistencia temprana o hace ruido, la geometría de la unión es incorrecta..
Un hecho térmico que se repite al revés en los lugares de trabajo: El PPR se funde a 260°C ± 10°C, lo que es aproximadamente 20°C más alto que el PPB — no más bajo.. Y el clima frío no hace que las uniones sean “mejores” — por debajo de 5°C, extiende el tiempo de calentamiento en aproximadamente 20–50% y deja que la unión se enfríe más tiempo antes de moverla.. (El ajuste para clima frío se basa en la experiencia — sigue las instrucciones del fabricante de la máquina y del tubo.)
Utilice los ajustes estándar de la máquina de fusión en caliente
Tiempo estándar de fusión en caliente:
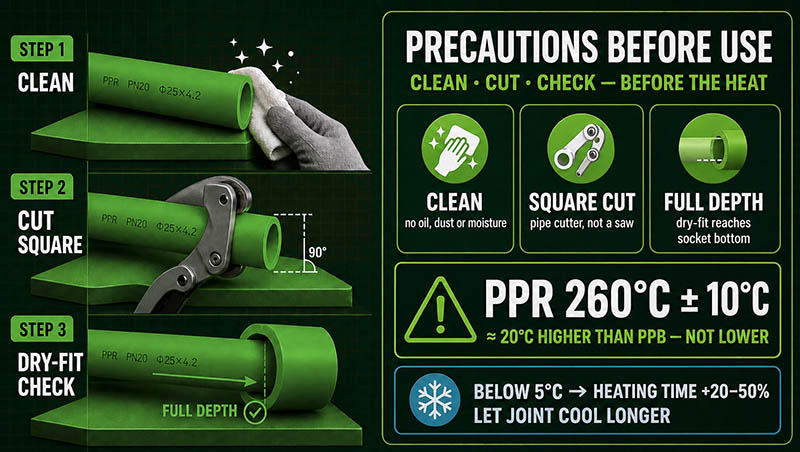
Configuraciones Estándar de Hot Melt
Temperatura del calentador: 260°C ± 10°C (verifica contra la lectura de la máquina; la mayoría de las máquinas muestran la temperatura configurada vs. la temperatura real). Los tiempos a continuación asumen una temperatura ambiente alrededor de 20 °C — en condiciones más frías, añada tiempo según la precaución anterior.
Una Nota sobre Electrofusión (Separado de Hot Melt)
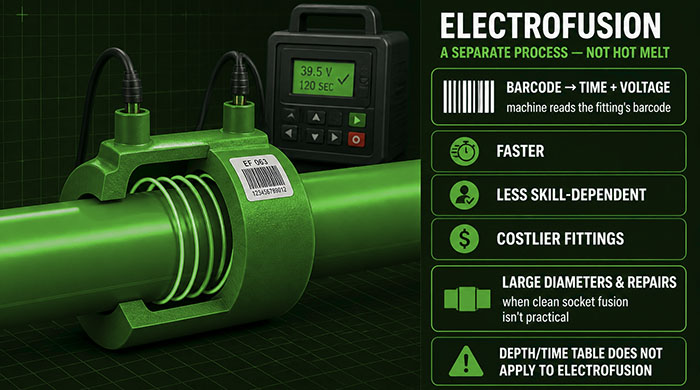
La fusión en caliente es fusión de socket — ambas partes se calientan externamente y se presionan juntas. La electrofusión es un proceso diferente: la pieza tiene una bobina de calentamiento incorporada, y la máquina suministra una corriente controlada (tiempo + voltaje del código de barras de la pieza) para fundir la pieza sobre la tubería.. Es más rápida, menos afectada por la habilidad del instalador, y los accesorios cuestan varias veces más — en la práctica, justifica su precio en diámetros grandes y reparaciones donde una fusión de socket limpia no es práctica.. No mezcle los parámetros de los dos métodos: la tabla de profundidad/tiempo anterior es solo para fusión de socket.
Proceso de conexión de tuberías y accesorios PPR
Proceso de conexión: comprobar → cortar → limpiar el extremo de conexión → insertar → comprobar → soldadura eléctrica → enfriamiento.
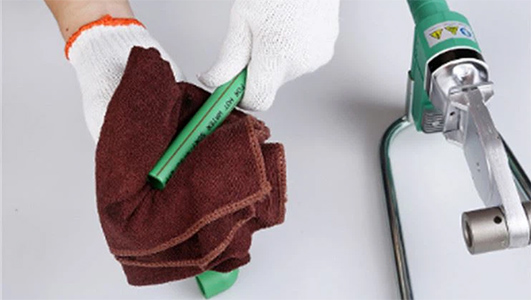
(1) Comprobar:Antes de conectar, limpie el polvo y las materias extrañas de los tubos y accesorios de PPR, compruebe la calidad del aspecto de los tubos y accesorios, y retire los rotos, así como el aceite superficial y las rebabas.
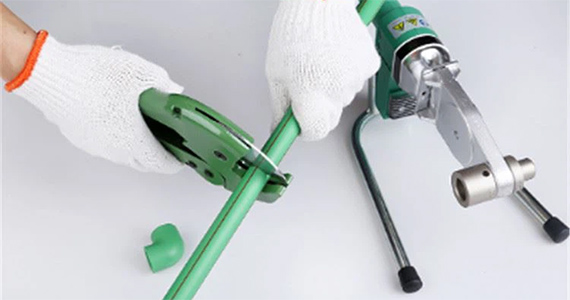
(2) Corta: El extremo de conexión debe cortarse perpendicularmente para garantizar una superficie de fusión suficiente. Por lo general, la herramienta de corte es el cortador giratorio, el arco de sierra, las tijeras para tubos de plástico, etc. No permita altas temperaturas para evitar la deformación del extremo del tubo.
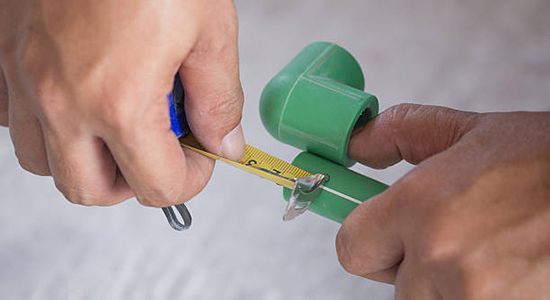
(3) Limpie el extremo de conexión e inserte la línea profunda: Utilice papel de lija fino, raspador raspar la superficie de la capa de óxido de tuberías. Utilice algodón limpio limpiar el lado de conexión de la tubería y el accesorio. Firme la línea profunda de inserción.
(4) Soldadura eléctrica mediante la soldadora PPR: El tiempo de calentamiento con electricidad y el voltaje deben cumplir con la regulación de fábrica de la máquina de soldadura por fusión eléctrica y el accesorio de fusión eléctrica, con el fin de conectar en una mejor tensión de alimentación y la mejor situación de tiempo de calentamiento.
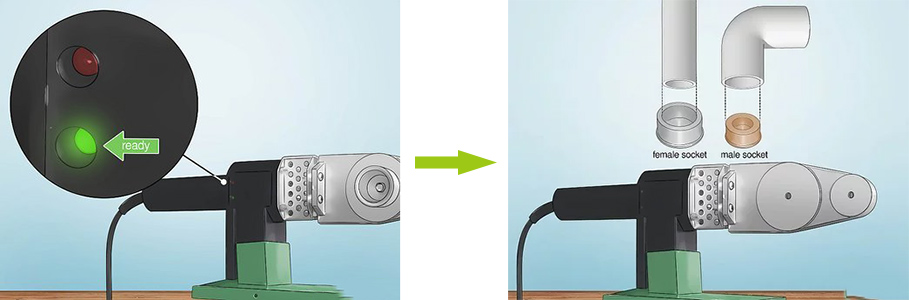
(5) Insertar: Inserte el accesorio eléctrico en la tubería hasta la profundidad requerida, conecte junto con la máquina de soldar.

(6) Compruébalo: Ajuste la posición de la tubería o del accesorio en una línea para evitar que no quede firme debido a una conexión incorrecta o no sellada.
(7) Refrigeración: Debido a que los tubos de PPR pueden alcanzar su máxima resistencia sólo después de enfriarse a temperatura ambiente. Durante el enfriamiento, la fuerza externa hará que el accesorio y el tubo estén en dos líneas y afectará a la calidad de la soldadura. Por lo tanto, no se puede mover la conexión o producir fuerza externa durante el enfriamiento.

Conclusión
Existen dos métodos de unión para PPR — fusión de socket (fusión en caliente) y electrofusión — y la fusión de socket es el caballo de batalla para la mayoría de la fontanería.. La calidad de la unión se encuentra en tres números: 260°C, la marca de profundidad y el tiempo de calentamiento de la tabla.. Mantente con una sola marca para tubos y accesorios, sigue las especificaciones del fabricante y deja que la unión se enfríe sin ser perturbada; esa secuencia nunca ha fallado en un trabajo que la respete.
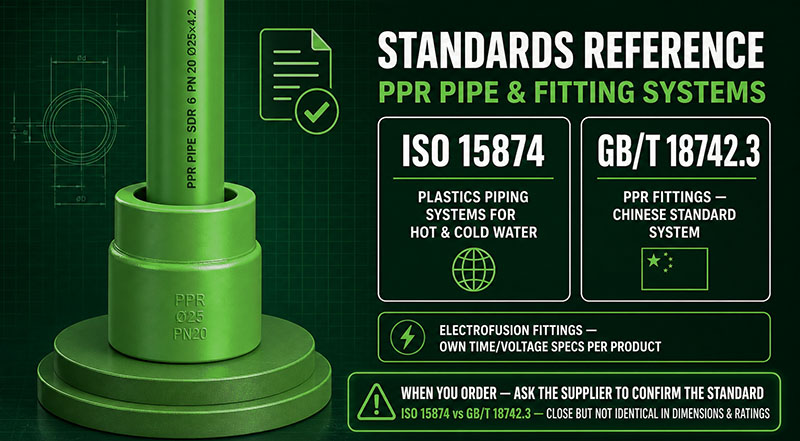
Referencia de Normas
Los sistemas de tubos y accesorios de PPR están cubiertos por ISO 15874 (sistemas de tuberías de plástico para agua caliente y fría) y GB/T 18742.3 (accesorios de PPR en el sistema estándar chino); los accesorios de electrofusión tienen sus propias especificaciones de tiempo/voltaje por producto. Cuando hagas un pedido, pide al proveedor que confirme el estándar que sigue su PPR — ISO 15874 y GB/T 18742.3 son cercanos pero no idénticos en dimensiones y clasificaciones..
Preguntas frecuentes
1. ¿A qué temperatura debo configurar la máquina de hot melt para PPR?
260°C ± 10°C.. Por debajo de eso, la fusión es incompleta y la unión es débil; por encima de eso, la pared del tubo se degrada y el orificio puede cerrarse. Ajusta, espera a que la máquina se estabilice y luego calienta.
2. ¿Qué tan profundo debe introducirse un tubo de PPR en la conexión?
Depende del diámetro del tubo — 13 mm para el tubo de 16 mm, hasta 32.5 mm para el tubo de 110 mm. (tabla completa arriba). Marca la profundidad en el tubo antes de calentar; la marca es tu verificación de que el tubo está completamente asentado después de la inserción.
3. ¿Cuánto tiempo debo calentar el tubo de PPR?
Según la tabla — 5 segundos para 16–20 mm, hasta 50 segundos para 110 mm, luego conecte dentro de la ventana de conexión (4–10 segundos dependiendo del tamaño) y enfríe durante el tiempo mínimo de la tabla antes de mover la unión. Las temperaturas ambientales frías significan tiempos de calentamiento más largos.
4. ¿Puedo mezclar tubos de PPR de una marca con accesorios de otra?
No se recomienda. Las profundidades de los enchufes y los comportamientos de fusión difieren ligeramente entre los fabricantes; el consejo estándar —incluyendo el de SAM-UK— es usar tuberías y accesorios de la misma marca y seguir la hoja de especificaciones de esa marca.
Acerca de SAM-UK
SAM-UK es un profesional Más de 20 años fabricante de perfiles de vinilo para la construcción y PVC , CPVC , PPH , PPR , PP tuberías y accesorios de tubería, válvulas, grifos, etc. Poseemos los certificados de SGS\SONCAP\ISO9001\CE\NSF,apoyar la personalización de color / tamaño. Bienvenido a consultar por Catálogo y Producto. puede ponerse en contacto con nosotros por correo electrónico [email protected]