Введение статьи
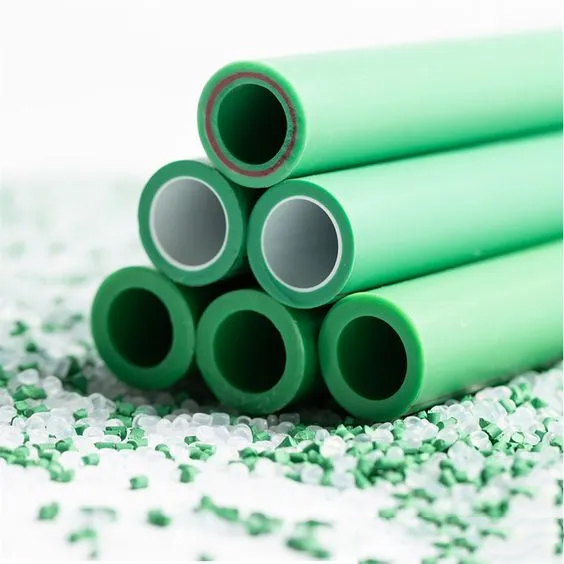
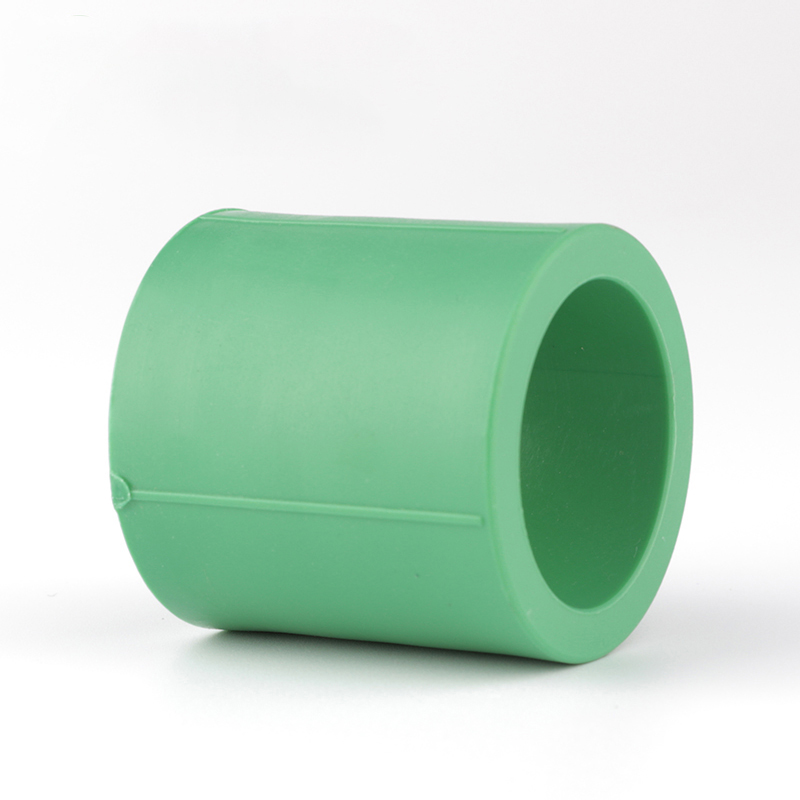
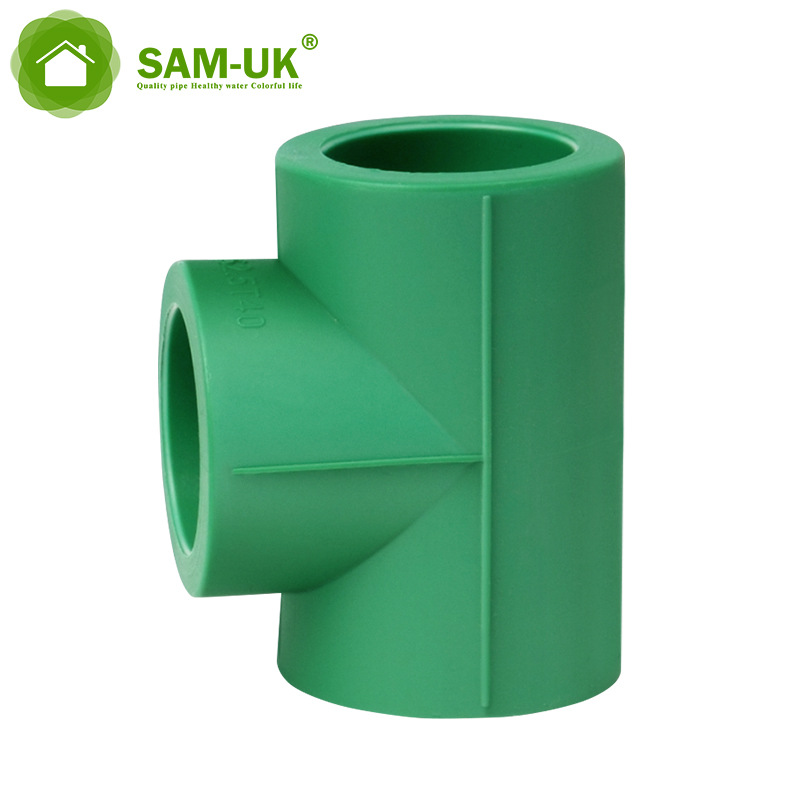
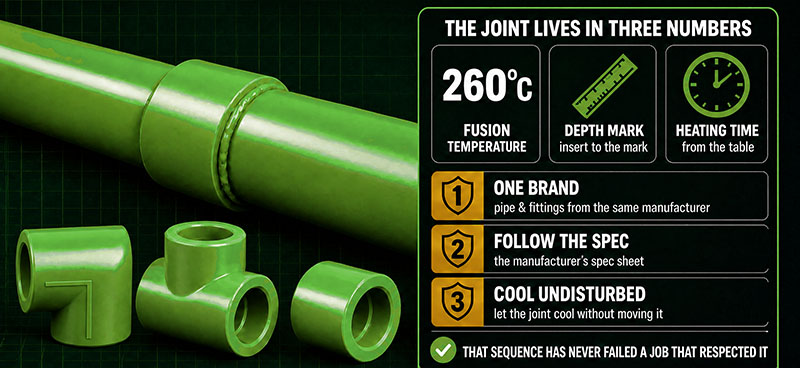
Трубопровод PPR соединяется с помощью тепла — сокетная фузия при 260°C ± 10°C — и два параметра, которые определяют, будет ли соединение прочным, это глубина вставки и время нагрева.. Получите правильную глубину, и труба полностью сядет в сокете; получите правильное время, и расплав будет завершен, но не перегрет. Этот гид охватывает таблицу глубины/времени для 16 мм до 110 мм, 7 этапов процесса подключения и одно правило, которое предотвращает большинство сбоев: совмещайте трубы и фитинги от одного производителя и следуйте их техническому листу.
Меры предосторожности перед использованием
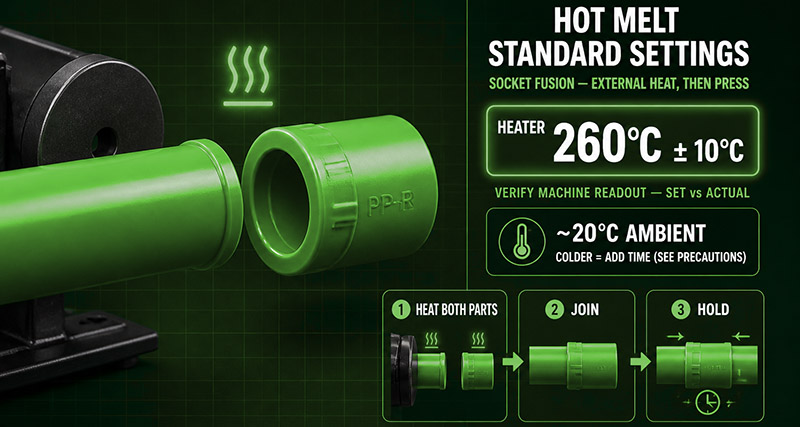
Очистите конец трубы и сокет фитинга перед нагреванием — масло, пыль или влага на соединении — это утечка, ожидающая своего часа. Нарежьте трубу квадратом (с помощью трубного резака, а не пилы), и убедитесь, что конец трубы достигает полной глубины сокета при сухой подгонке — если она слишком рано упирается или дребезжит, геометрия соединения неправильная.
Один температурный факт, который повторяется задом наперед на рабочих местах: PPR плавится при 260°C ± 10°C, что примерно на 20°C выше, чем PPB — не ниже.. А холодная погода не делает соединения “лучше” — ниже 5°C, увеличьте время нагрева примерно на 20–50%, и дайте соединению остыть дольше, прежде чем трогать его. (Регулировка на холодную погоду основана на опыте — следуйте инструкциям производителя машины и трубопровода.)
Используйте стандартные настройки машины для горячего расплава
Стандартное время горячего расплава:
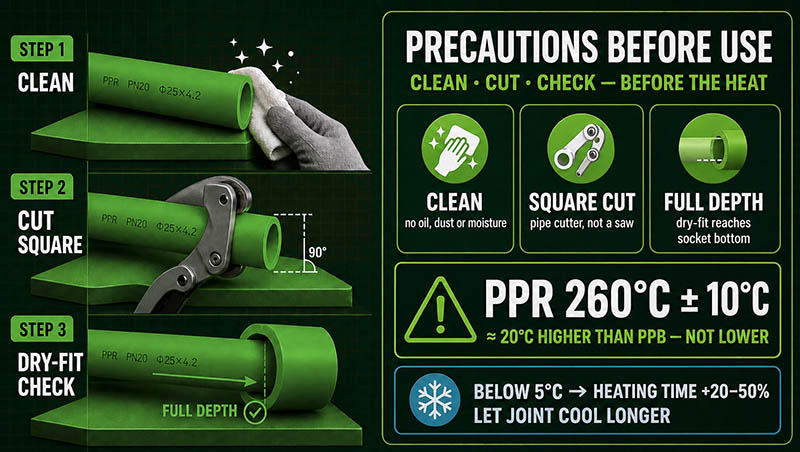
Стандартные настройки горячего клея
Температура нагревателя: 260°C ± 10°C (проверьте по показаниям машины; большинство машин показывают установленную и фактическую температуру). Время ниже предполагает температура окружающей среды около 20°C — в более холодных условиях добавьте время согласно предостережению выше.
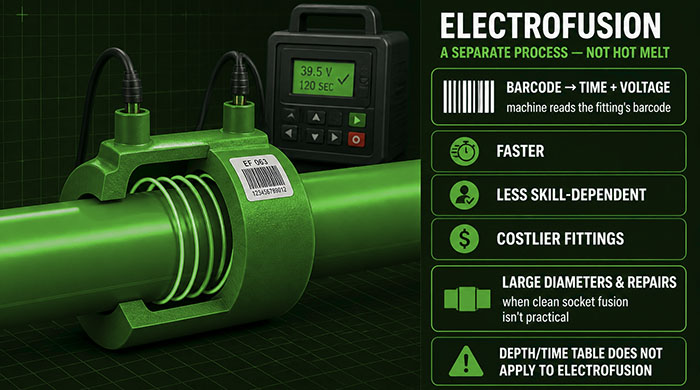
Примечание по электрофузии (отдельно от горячего клея)
Горячая сварка выше — этоSocket fusion — обе части нагреваются снаружи и сжимаются вместе. Электросварка — это другой процесс: fitting имеет встроенную нагревательную спираль, и машина подает контролируемый ток (время + напряжение из штучного кода fitting), чтобы расплавить fitting на трубе.. Это быстрее, меньше зависит от мастерства установщика, и fittings стоят в несколько раз дороже — на практике он оправдывает свою цену на крупных диаметрах и в ремонтах, где чистая сварка не является практичной.. Не смешивайте параметры двух методов: таблица глубины/времени выше предназначена только для сварки socket.
Процесс соединения труб и фитингов PPR
Процесс соединения: проверьте → обрежьте → очистите конец подключения → вставьте → проверьте → электрическая сварка → охлаждение.
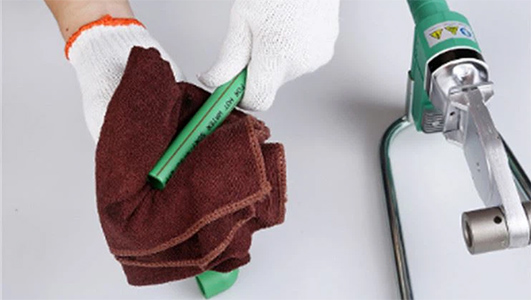
(1) Проверка:Перед подключением очистите трубы и фитинги PPR от пыли и посторонних частиц, проверьте качество внешнего вида труб и фитингов, удалите сломанные, очистите поверхность от масла и заусенцев.
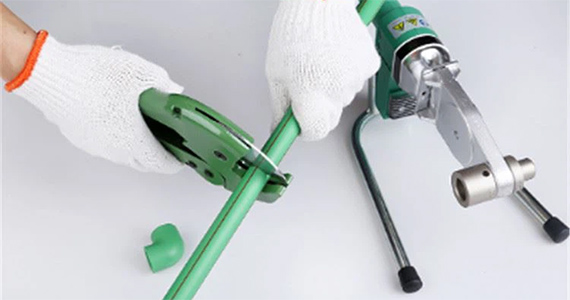
(2) Снято: Соединительный конец должен быть обрезан перпендикулярно, чтобы обеспечить достаточную площадь расплавления. Обычно в качестве инструмента для резки используют ротационный резак, ножовку, ножницы для пластиковых труб и т.д. Не допускайте высокой температуры, чтобы избежать деформации конца трубы.
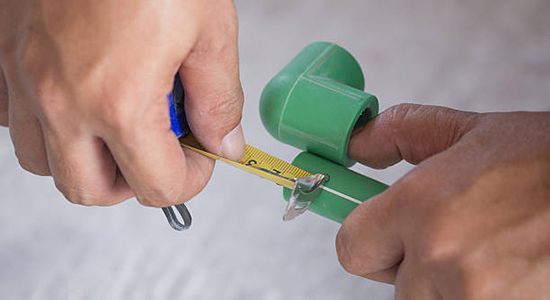
(3) Очистите соединительный конец и вставьте глубокую леску: Используйте мелкую наждачную бумагу, скребок для очистки поверхности трубы от оксидного слоя. С помощью чистой ваты очистите соединительную сторону трубы и фитинга. Подпишите вставку глубокой линией.
(4) Электрическая сварка с помощью сварочного аппарата PPR: Время нагрева с электричеством и напряжение должны соответствовать заводским нормам сварочного аппарата для электроплавки и фитинга для электроплавки, чтобы соединить в лучшем напряжении питания и лучшей ситуации времени нагрева.
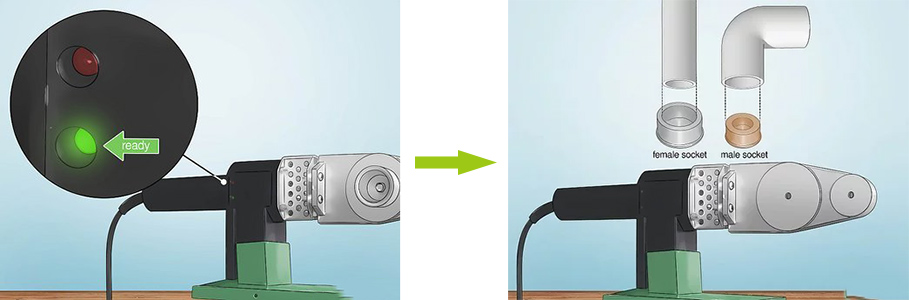
(5) Вставка: Вставьте электрический фитинг в трубу до необходимой глубины, соедините с помощью сварочного аппарата.

(6) Проверьте: Отрегулируйте положение трубы или фитинга на линии, чтобы избежать негерметичности из-за неправильного соединения или негерметичности.
(7) Охлаждение: Благодаря тому, что труба PPR может достичь максимальной прочности только после охлаждения до комнатной температуры. Во время охлаждения внешняя сила заставит фитинг и трубу разделиться на две линии и повлияет на качество сварки. Поэтому нельзя перемещать соединение или создавать внешнюю силу во время охлаждения.

Заключение
Существуют два метода соединения для PPR — сварка socket (горячая сварка) и электросварка — и сварка socket является основной для большинства сантехнических работ.. Качество соединения заключается в трех числах: 260°C, отметка глубины и время нагрева из таблицы.. Оставайтесь с одним брендом для труб и fittings, следуйте спецификациям производителя и дайте соединению остыть без помех — эта последовательность никогда не подводила работу, которая ее соблюдала.
Ссылка на стандарты
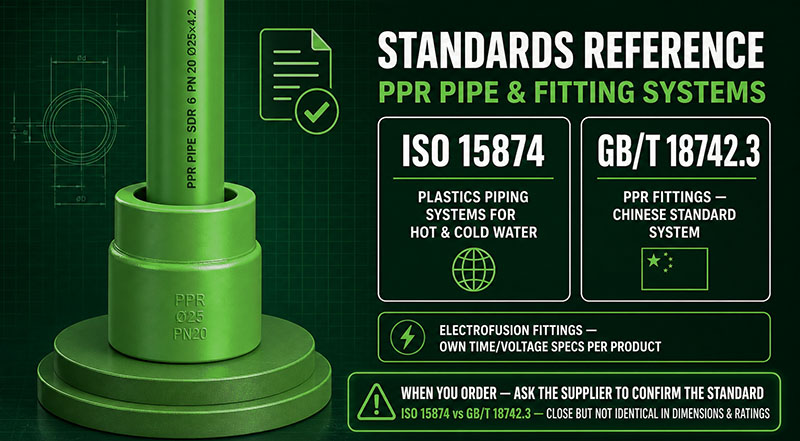
Системы труб и fitting из PPR охвачены ISO 15874 (пластиковые трубопроводные системы для горячей и холодной воды) и GB/T 18742.3 (fitting PPR в китайской стандартной системе); fittings для электросварки имеют свои собственные спецификации времени/напряжения на продукцию. Когда вы заказываете, попросите поставщика подтвердить стандарт, которому подчиняется их PPR — ISO 15874 и GB/T 18742.3 близки, но не идентичны по размерам и рейтингам.
Часто задаваемые вопросы
1. На какую температуру мне установить машину для горячего клея для PPR?
260°C ± 10°C.. Ниже этого расплав неполный, и соединение слабое; выше этого стенка трубы разрушается, и отверстие может закрыться. Установите, подождите, пока машина стабилизируется, затем нагрейте.
2. На какую глубину должен заходить трубопровод PPR в фитинг?
Это зависит от диаметра трубы — 13 мм для трубы 16 мм, до 32,5 мм для трубы 110 мм (полная таблица выше). Отметьте глубину на трубе перед нагревом; отметка — это ваша проверка, что труба полностью вставлена после вставки.
3. Как долго мне нагревать трубопровод PPR?
Согласно таблице — 5 секунд для 16–20 мм, до 50 секунд для 110 мм, затем подключите в окно подключения (4–10 секунд в зависимости от размера) и охладите в течение минимального времени для соединения перед его перемещением. Низкиеambient температуры означают более длительное время нагрева.
4. Могу ли я смешивать трубопровод PPR от одного бренда с фитингами от другого?
Не рекомендуется. Глубины разъёмов и поведение расплава немного различаются между производителями; стандартный совет — включая советы SAM-UK — использовать трубы и фитинги одного бренда и следовать техническим характеристикам этого бренда.
О компании SAM-UK
SAM-UK профессионал Более 20 лет производитель виниловых строительных профилей и ПВХ , ХПВХ , PPH , PPR , PP трубы и фитинги, клапаны, краны и так далее. Мы обладаем сертификатами SGS\SONCAP\ISO9001\CE\NSF,поддержка цвета/размера на заказ. Добро пожаловать на консультацию для Каталог и ПродуктВы можете связаться с нами по электронной почте [email protected]