Introdução do artigo
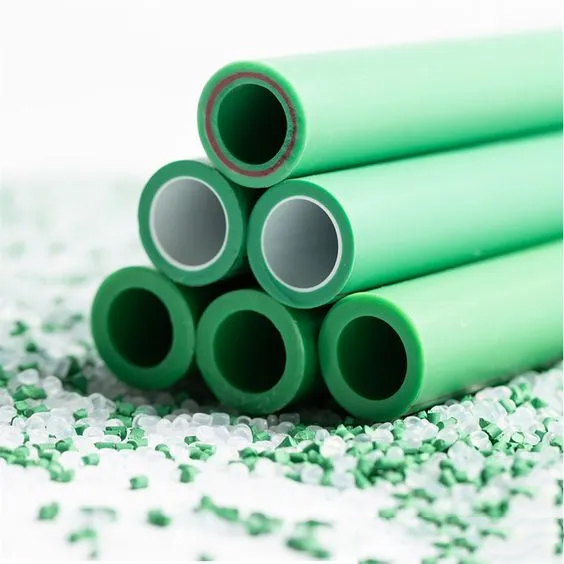
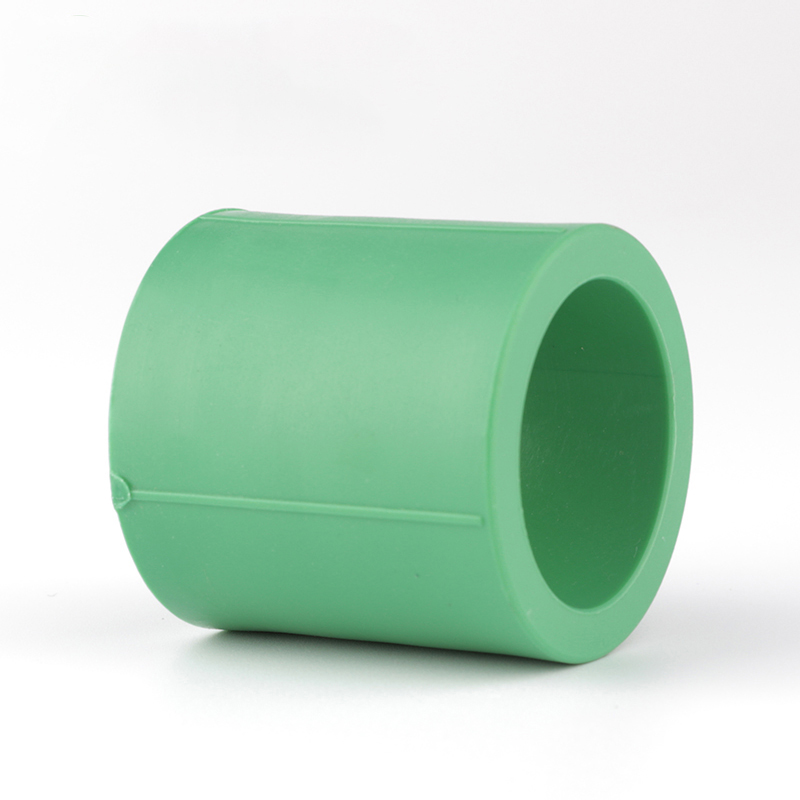
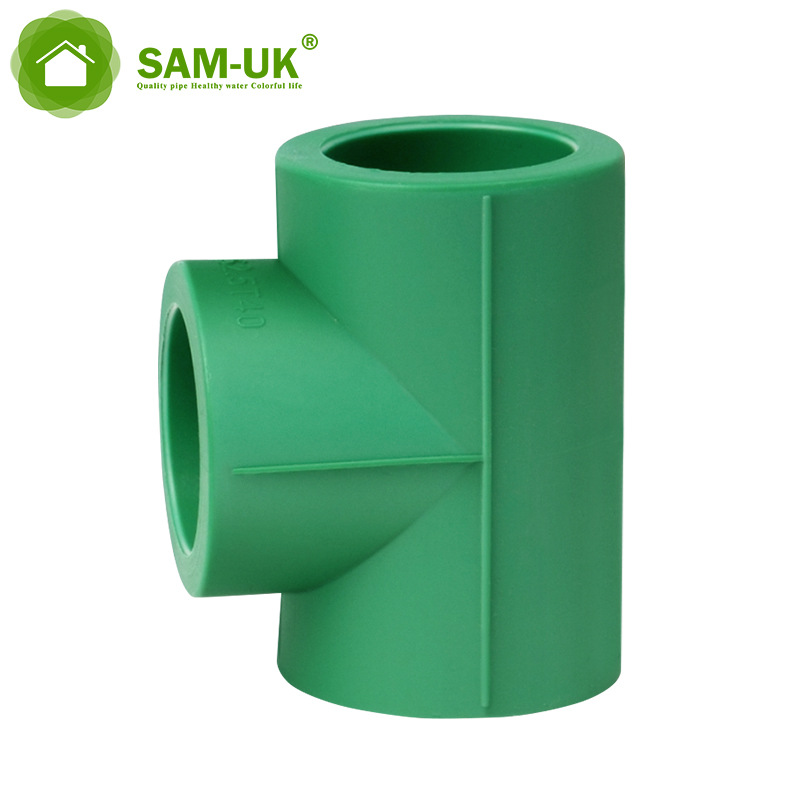
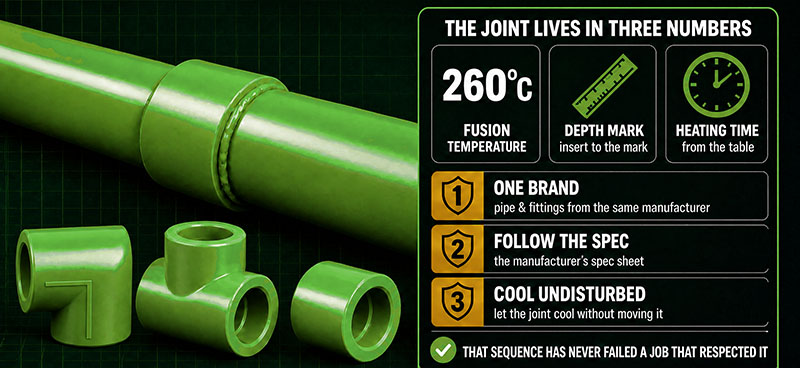
Os tubos de PPR são unidos pelo calor — fusão de soquete a 260°C ± 10°C — e os dois números que decidem se uma junta segura são a profundidade de inserção e o tempo de aquecimento.. Ajuste a profundidade corretamente e o tubo se encaixa totalmente no soquete; ajuste o tempo corretamente e a fusão é completa, mas não superaquecida. Este guia cobre a tabela de profundidade/tempo para 16mm a 110mm, o processo de conexão em 7 etapas e a única regra que evita a maioria das falhas: combine tubos e conexões do mesmo fabricante e siga a ficha técnica deles..
Precauções antes da utilização
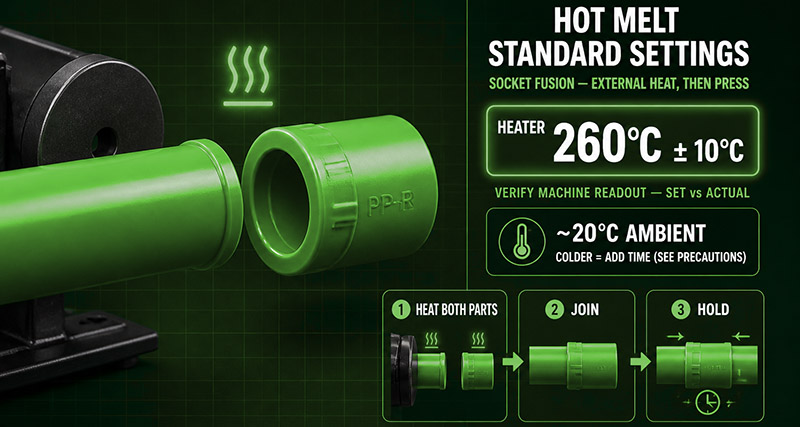
Limpe a extremidade do tubo e o soquete da conexão antes de aquecer. — óleo, poeira ou umidade na junta é um vazamento esperando para acontecer. Corte o tubo de forma reta (use um cortador de tubos, não uma serra) e verifique se a extremidade do tubo atinge a profundidade total do soquete quando ajustada a seco — se atingir o fundo cedo ou chacoalhar, a geometria da junta está errada..
Um fato sobre temperatura que é repetido incorretamente nos locais de trabalho: O PPR derrete a 260°C ± 10°C, que é cerca de 20°C mais alto que o PPB — não mais baixo.. E o clima frio não torna as juntas “melhores” — abaixo de 5°C, aumente o tempo de aquecimento em cerca de 20–50% e deixe a junta esfriar mais tempo antes de movê-la.. (Ajuste para clima frio é baseado em experiência — siga as instruções do fabricante da máquina e do tubo.)
Utilizar as definições padrão da máquina de fusão a quente
Tempo padrão de fusão a quente:
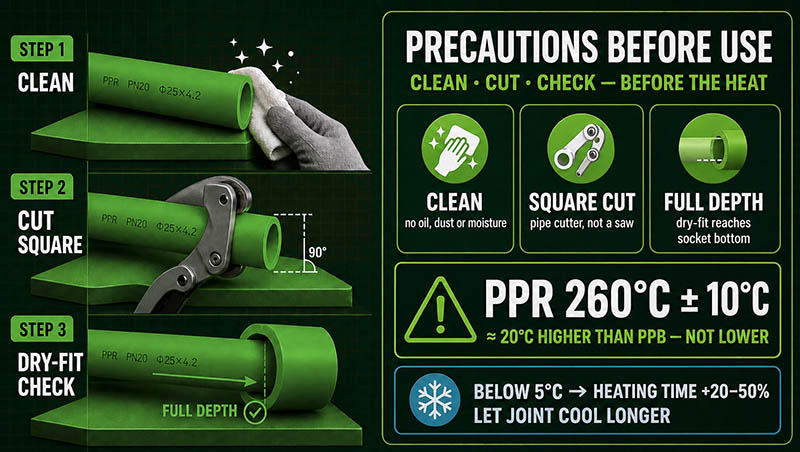
Configurações Padrão de Fusão Quente
Temperatura do aquecedor: 260°C ± 10°C (verifique contra a leitura da máquina; a maioria das máquinas mostra a temperatura definida versus a temperatura real). Os tempos abaixo assumem uma temperatura ambiente em torno de 20°C — em condições mais frias, acrescente tempo conforme a precaução mencionada acima.
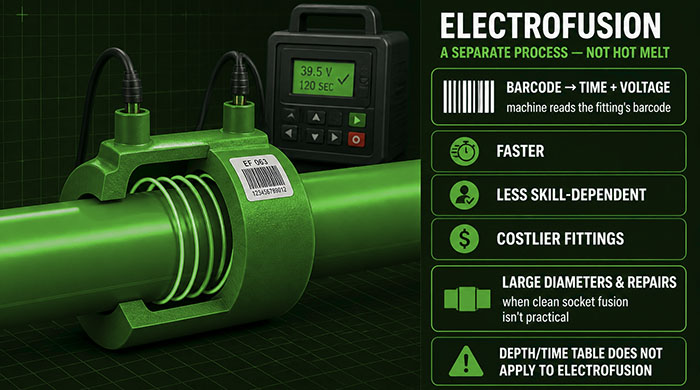
Uma Nota sobre Eletrofusão (Separado da Fusão Quente)
Fusão a quente acima é fusão de soquete — ambas as partes são aquecidas externamente e pressionadas juntas. A eletrofusão é um processo diferente: o encaixe tem uma bobina de aquecimento embutida, e a máquina fornece uma corrente controlada (tempo + voltagem do código de barras do encaixe) para derreter o encaixe na tubulação.. É mais rápido, menos afetado pela habilidade do instalador, e os encaixes custam várias vezes mais — na prática, vale seu preço em diâmetros grandes e reparos onde a fusão de soquete limpa não é prática.. Não misture os parâmetros dos dois métodos: a tabela de profundidade/tempo acima é apenas para fusão de soquete.
Processo de ligação de tubos e acessórios PPR
Processo de conexão: verifique → corte → limpe a extremidade de conexão → insira → verifique → soldagem elétrica → resfriamento.
(1) Verificar:Antes da ligação, limpar o pó e matérias estranhas nos tubos e acessórios PPR, verificar a qualidade do aspeto dos tubos e acessórios, retirar os partidos e remover o óleo de superfície e as rebarbas.
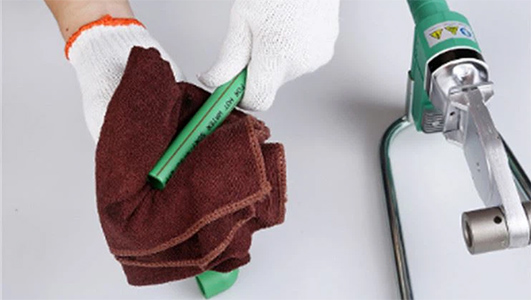
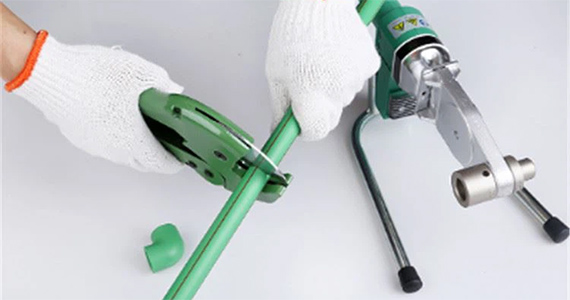
(2) Cortar: A extremidade de ligação deve ser cortada perpendicularmente para garantir uma área de fusão suficiente. Normalmente, a ferramenta de corte é um cortador rotativo, um arco de serra, uma tesoura para tubos de plástico, etc. Não permitir temperaturas elevadas para evitar a deformação da extremidade do tubo.
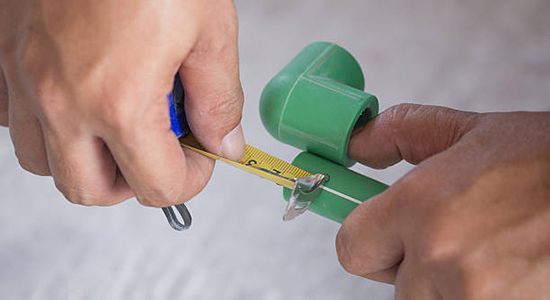
(3) Limpar a extremidade de ligação e inserir a linha de fundo: Utilizar uma lixa fina e um raspador para raspar a superfície da camada de óxido do tubo. Utilizar algodão limpo para limpar o lado de ligação do tubo e do encaixe. Assinar a linha de inserção profunda.
(4) Soldadura eléctrica pela máquina de soldar PPR: O tempo de aquecimento com a eletricidade e a tensão deve corresponder ao regulamento de fábrica da máquina de soldar por fusão eléctrica e do acessório de fusão eléctrica, de modo a ligar a melhor tensão de alimentação e a melhor situação de tempo de aquecimento.
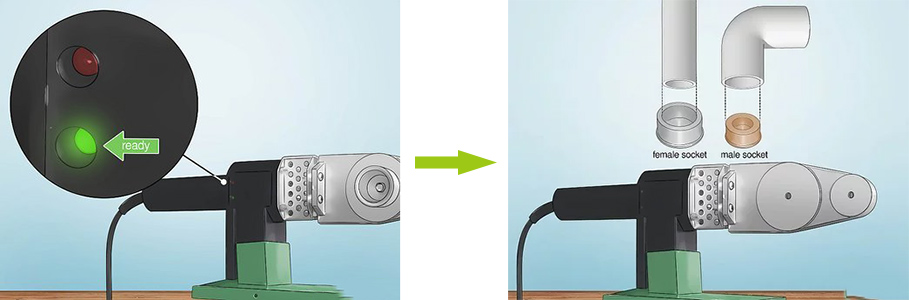
(5) Inserir: Insira o acessório elétrico no tubo até à profundidade necessária e ligue-o com a máquina de soldar.

(6) Verificar: Ajustar a posição do tubo ou do acessório numa linha para evitar que não fique firme devido a uma ligação incorrecta ou não vedada.
(7) Arrefecimento: Devido ao facto de o tubo PPR poder atingir a força máxima de resistência apenas depois de arrefecer até à temperatura ambiente. Durante o arrefecimento, a força externa fará com que o encaixe e o tubo fiquem em duas linhas e afectará a qualidade da soldadura. Por isso, não pode mover a ligação ou produzir força externa durante o arrefecimento.

Conclusão
Existem dois métodos de união para PPR — fusão de soquete (fusão a quente) e eletrofusão — e a fusão de soquete é o trabalho principal para a maioria das instalações hidráulicas.. A qualidade da junta reside em três números: 260°C, a marca de profundidade, e o tempo de aquecimento da tabela.. Mantenha uma marca única para tubulação e encaixes, siga as especificações do fabricante e deixe a junta esfriar sem ser perturbada — essa sequência nunca falhou em um trabalho que a respeitou.
Referência de Normas
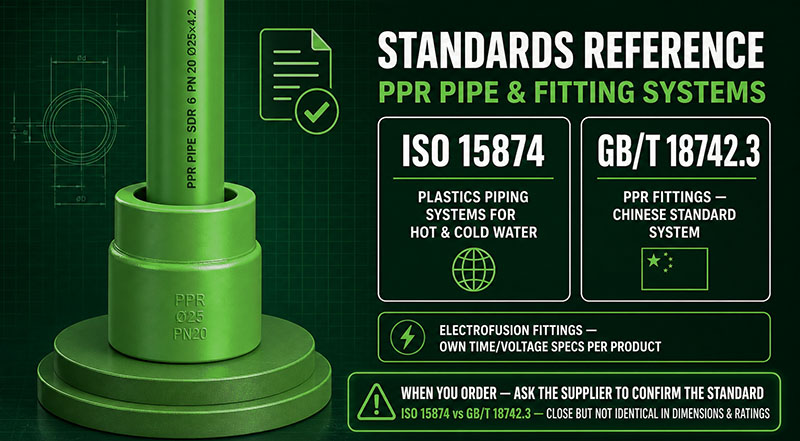
Os sistemas de tubos e encaixes de PPR estão cobertos por ISO 15874 (sistemas de tubulação de plásticos para água quente e fria) e GB/T 18742.3 (encaixes de PPR no sistema padrão chinês); encaixes de eletrofusão têm suas próprias especificações de tempo/voltagem por produto. Ao fazer o pedido, peça ao fornecedor para confirmar o padrão que seu PPR segue — ISO 15874 e GB/T 18742.3 são próximos, mas não idênticos em dimensões e classificações.
Perguntas mais frequentes
1. A que temperatura devo ajustar a máquina de fusão quente para PPR?
260°C ± 10°C.. Abaixo disso, a fusão é incompleta e a junta é fraca; acima disso, a parede do tubo se degrada e o diâmetro pode se fechar. Configure, aguarde a máquina estabilizar, então aqueça.
2. Quão fundo deve um tubo de PPR entrar na conexão?
Depende do diâmetro do tubo — 13mm para tubo de 16mm, até 32,5mm para tubo de 110mm (tabela completa acima). Marque a profundidade no tubo antes de aquecer; a marca é sua verificação de que o tubo está totalmente assentado após a inserção.
3. Quanto tempo devo aquecer o tubo de PPR?
De acordo com a tabela — 5 segundos para 16–20mm, até 50 segundos para 110mm, em seguida, conectar dentro da janela de conexão (4–10 segundos dependendo do tamanho) e resfriar pelo tempo mínimo da tabela antes de mover a junta. Temperaturas ambientais frias significam tempos de aquecimento mais longos.
4. Posso misturar tubos de PPR de uma marca com conexões de outra?
Não recomendado. As profundidades das tomadas e os comportamentos de fusão diferem ligeiramente entre os fabricantes; o conselho padrão — incluindo o da SAM-UK — é usar tubo e conexões da mesma marca e seguir a ficha técnica dessa marca.
Sobre a SAM-UK
SAM-UK é um profissional Mais de 20 anos fabricante de produtos de perfis de vinil para construção e PVC , CPVC , PPH , PPR , PP tubos e acessórios para tubos, válvulas, torneiras e assim por diante. Possuímos os certificados de SGS\SONCAP\ISO9001\CE\NSF, suporte a personalização de cor / tamanho. Bem-vindo a consultar para Catálogo e Produto. pode contactar-nos através do e-mail [email protected]